
TMFS 16 SKF
Klucz nasadowy SKF TMFS 16 – Przemysłowy tytan dla osi 80 mm
Wał obrotowy o średnicy 80 milimetrów to kategoria superciężka w inżynierii maszyn. Napędza potężne młyny węglowe, główne taśmociągi kopalniane, gigantyczne wentylatory i wały okrętowe. Do ryglowania potężnych ułożyskowań (np. baryłkowych 22216 E, 22316 E) na tych osiach służy masywna nakrętka łożyskowa KM 16. Jej średnica zewnętrzna przekracza magiczną barierę i wynosi 105 milimetrów! Próba dokręcenia ponad 10-centymetrowego stalowego bloku za pomocą płaskiego klucza hakowego i ludzkich mięśni to proszenie się o śmiertelny wypadek na hali. Kiedy uślizg narzędzia nie wchodzi w grę, do akcji wkracza absolutny tytan montażu: nasadka SKF TMFS 16.
Zaprojektowana pod najbardziej rygorystyczne normy BHP w przemyśle wydobywczym, nasadka TMFS 16 to monolityczny blok wykuwany z najwyższej klasy stali. Dzięki napędowi w standardzie 1 cal (25.4 mm), jest gotowa przyjąć gigantyczne momenty obrotowe z najcięższych multiplikatorów i przekładni planetarnych. Narzędzie obejmuje 105-milimetrową nakrętkę ze wszystkich stron, ryglowane w jej czterech nacięciach. Wektor siły trafia w 100% osiowo na szeroki gwint M80x2, umożliwiając precyzyjne, milimetrowe dociskanie łożyska na stożek tulei wciąganej bez ryzyka zatarcia zwojów maszyny.
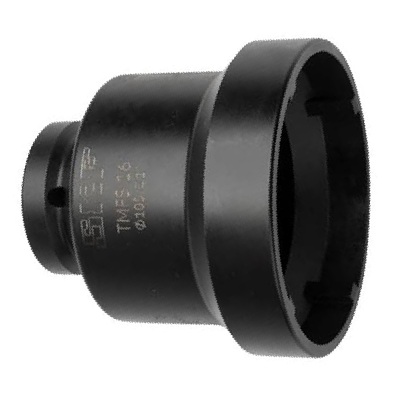
Kluczowe atuty nasadki SKF TMFS 16
-
Dominacja przy gabarycie 105 mm: Nakrętka o takiej średnicy posiada ogromną powierzchnię tarcia. Nasadka pcha nakrętkę równomiernie (4-punktowo), całkowicie zapobiegając jej spłaszczeniu (owalizacji) pod wpływem działania gigantycznych sił stycznych.
-
Bezwzględny standard 1 cal: Waga ultraciężka nie toleruje słabych ogniw. Gniazdo 1" gwarantuje stabilną i bezpieczną pracę z najpotężniejszymi kluczami dynamometrycznymi na rynku.
-
Eliminacja ryzyka uślizgu: Ciągnięcie klucza hakowego przy wale 80 mm wymaga często użycia siłowników hydraulicznych lub zawieszania się operatorów na rurach. Zamknięta puszka TMFS 16 ryglowana na nakrętce to 100% gwarancji, że narzędzie nie wystrzeli w powietrze.
-
Idealna symetria docisku: Brak siły bocznej chroni kosztowny gwint wału głównego przed zjawiskiem mikrozgrzewania (galling), pozwalając nakrętce gładko pchać ułożyskowanie.
Na tych wymiarach pomyłka w zamówieniu zatrzymuje całą fabrykę. Zobacz specyfikację:
| Parametr Techniczny | Specyfikacja SKF TMFS 16 | Znaczenie w ciężkim utrzymaniu ruchu |
| Dedykowany element | Nakrętka KM 16, KMK 16, KMT 16, DIN 981 | Masywny rygiel pracujący przy największych obciążeniach udarowych maszyn. |
| Gwint osi roboczej | M80 x 2,00 (Średnica wału 80 mm) | Gigantyczny rdzeń połączony z drobnym skokiem 2.0 mm wymusza absolutną osiowość docisku. |
| Średnica zewnętrzna nakrętki | 105 mm | Bariera 10 cm pokonana. Gabaryt wykluczający ręczne narzędzia jednopunktowe przy wciskaniu łożysk. |
| Gniazdo napędowe | Kwadrat 1" (25.4 mm) | Złącze przemysłowe odporne na gigantyczne momenty zrywające, generowane przez multiplikatory. |
Wskazówka Eksperta
Złudzenie Gorącego Stożka: "Brygada UR wymieniała ogromne łożysko baryłkowe 22216 K (otwór stożkowy) na wale 80 mm kruszarki. Ponieważ łożysko trzeba wcisnąć na tuleję H316 z dużą siłą, brygadzista postanowił użyć 'starej szkoły'. Podgrzał łożysko nagrzewnicą indukcyjną do 110°C, a gdy powiększyło swoją średnicę, wrzucił je luźno na zimną tuleję wciąganą i błyskawicznie nakręcił nakrętkę KM 16. Dokręcił ją nasadką do wyczuwalnego oporu, dumny, że 'weszło jak w masło'. Kiedy łożysko ostygło do temperatury otoczenia, zablokowało się na amen! Dlaczego? Podgrzewanie służy do montażu łożysk na wałach cylindrycznych (prostych). Gdy łożysko z otworem stożkowym ostygło, skurczyło się drastycznie na klinie (tulei), całkowicie i nieodwracalnie kasując cały swój luz wewnętrzny!"
Mechanik pomylił technologię montażu skurczowego (cieplnego) z technologią wcisku stożkowego, co doprowadziło do mechanicznego zmiażdżenia kulek/baryłek wewnątrz łożyska.
Błąd: Podgrzewanie łożysk z otworem stożkowym (z literą K) przed montażem na tulejach wciąganych lub bezpośrednio na czopach stożkowych wałów.
Rada UR: Łożyska z otworem stożkowym (montowane na tulejach H) zawsze montuje się na zimno! Wymagany naciąg uzyskujesz wyłącznie poprzez fizyczne wepchnięcie łożyska na stożek za pomocą nakrętki KM 16 i nasadki SKF TMFS 16. Tylko montaż na zimno pozwala w czasie rzeczywistym kontrolować ubytek luzu promieniowego za pomocą szczelinomierza (np. wsuwając listek 0.05 mm między rolkę a bieżnię). Każda próba ułatwienia sobie pracy palnikiem przy tulejach H316 to gwarancja zniszczenia łożyska!
Tarcie na gwincie M80x2 – dlaczego nakrętka 105 mm potrafi "oszukać" klucz dynamometryczny?
Kiedy zakładasz łożysko na potężny wał 80 mm, dociskanie go nakrętką KM 16 wymaga nieprawdopodobnej energii. Powierzchnia gwintu o średnicy 80 mm i czoła nakrętki stykającego się z powierzchnią łożyska jest tak wielka, że w końcowej fazie dociskania ponad 70% siły, którą wkładasz w klucz dynamometryczny, idzie na pokonanie samego oporu tarcia metalu o metal!
Z tego powodu przy nakrętkach o gabarycie 105 mm poleganie wyłącznie na "kliknięciu" klucza jest błędem proceduralnym. Wał może być zabrudzony starym pyłem, gwint może być mikroskopijnie spęczniały. Twój 1-calowy klucz ustawi opór na przykład na 900 Nm i kliknie, ale w rzeczywistości łożysko wsunie się na stożek tulei H316 zaledwie do połowy wymaganej wartości!
Dlatego nasadka SKF TMFS 16 służy profesjonalistom jako stabilny element napędowy (kierownica obrotu) podczas pomiarów ciągłych. Mechanik aplikuje obficie pastę anty-frettingową na gwint, kręci nasadką na przedłużce z kwadratem 1", i co chwilę zatrzymuje się, by wsunąć szczelinomierz w łożysko. Kiedy szczelinomierz pokazuje, że zlikwidowano zalecany luz, montaż jest skończony – niezależnie od tego, co pokazuje wskaźnik momentu na kluczu!